開模注塑定制塑料制品加工指南 尼龍、ABS殼與PVC配件
在當今制造業中,塑料制品憑借其輕質、耐用、易成型和成本可控等優勢,已滲透到電子、汽車、家電、醫療及日用消費品等各個領域。對于需要非標件、特殊結構或小批量到大批量生產的客戶而言,開模注塑定制塑料制品加工成為不可或缺的一環。本文將圍繞開模注塑、尼龍制品、ABS殼、PVC配件等關鍵詞,系統介紹定制流程、材料特性及選材建議,幫助您更好地完成塑料件定制項目。
一、開模注塑定制的基本流程
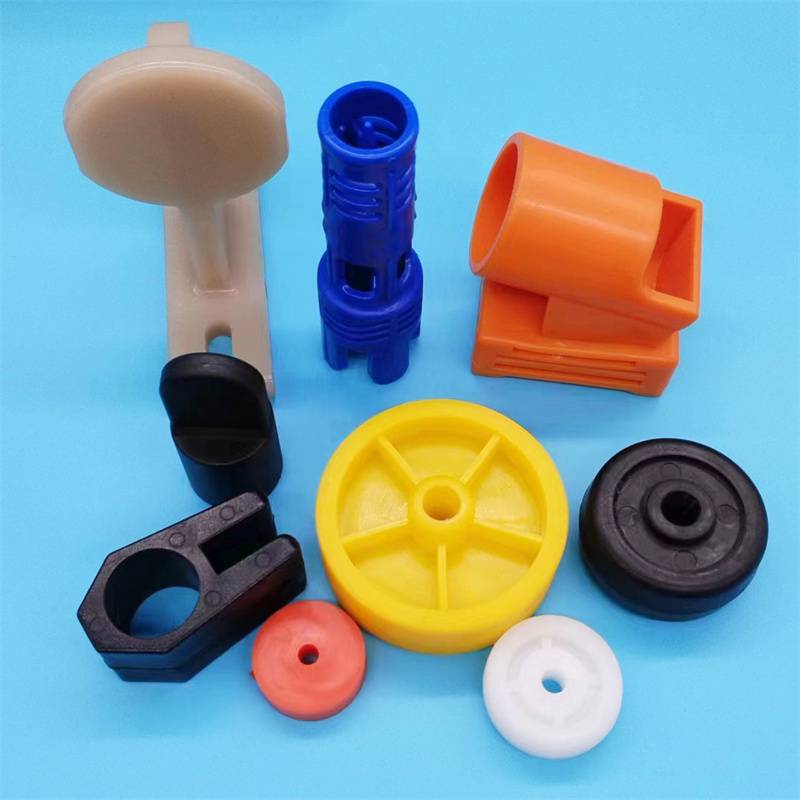
開模注塑(即模具注塑)是指根據產品圖紙或樣品,設計并制造一套專用的注塑模具,然后通過注塑機將熔融塑料注入模腔,冷卻定型后得到成品。定制流程通常包括:
- 需求溝通與圖紙確認:客戶提供3D圖紙(如STEP、IGES格式)或樣品,明確材質、顏色、表面處理、年用量等要求。
- 模具設計與報價:工程師評估結構合理性,確定分型面、澆口位置、頂出系統及冷卻系統,并給出模具費用和單件報價。
- 開模與試模:模具加工完成后進行試模,檢查外觀、尺寸和裝配性能,必要時修模。
- 批量注塑生產:試模合格后進入穩定生產,可提供全檢或抽檢,并支持后續組裝、絲印、超聲波焊接等后處理。
對于尼龍制品、ABS殼、PVC配件等具體產品,需在開模前期充分考慮材料的收縮率、吸濕性和成型溫度,否則易出現尺寸偏差或表面缺陷。
二、常見定制塑料材料及其應用
不同用途的塑料件需要選擇匹配的材料。以下重點介紹尼龍、ABS和PVC。
1. 尼龍制品(PA6、PA66、PA12等)
尼龍(聚酰胺)具有優異的耐磨性、抗沖擊性和耐化學腐蝕性,同時摩擦系數低,適合制作齒輪、軸承、滑輪、卡扣、扎帶等傳動或受力部件。注塑級尼龍吸水率較高,成型后尺寸變化較大,因此模具設計時需預留收縮余量,并建議在加工后進行調濕處理。添加玻纖(如PA6+30%GF)可顯著提高剛性和耐熱性,用于汽車發動機周邊零件或電動工具外殼。
2. ABS殼(丙烯腈-丁二烯-苯乙烯共聚物)
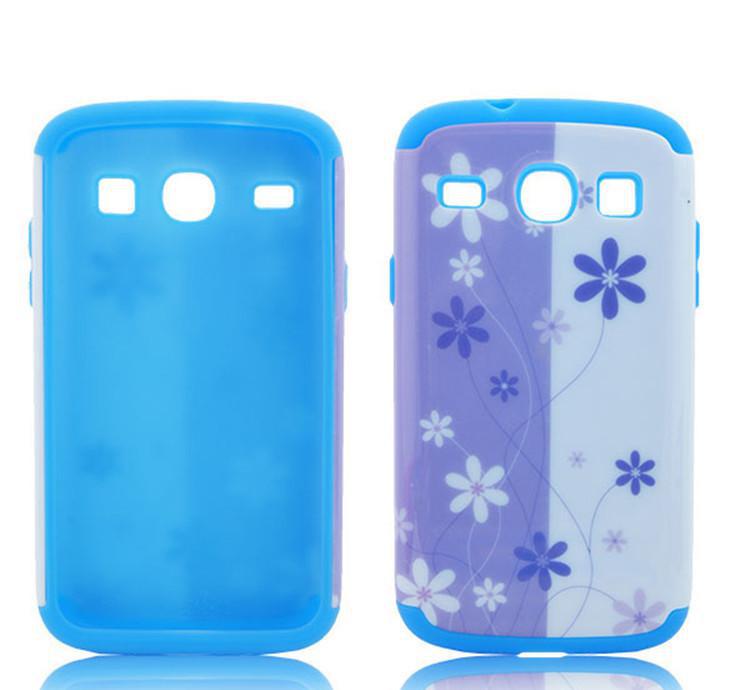
ABS是制作電子電器外殼、玩具、家用電器面板、汽車內飾件的理想材料。它表面光澤好、易電鍍和噴涂、抗沖擊強度高,且流動性優于尼龍和PVC,便于成型薄壁或復雜結構。對于需要對上述ABS殼進行開模注塑定制時,需注意模具排氣,避免出現燒焦或氣紋。如果需要阻燃或耐候性能,可選用阻燃ABS或ASA替代。
3. PVC配件(聚氯乙烯)
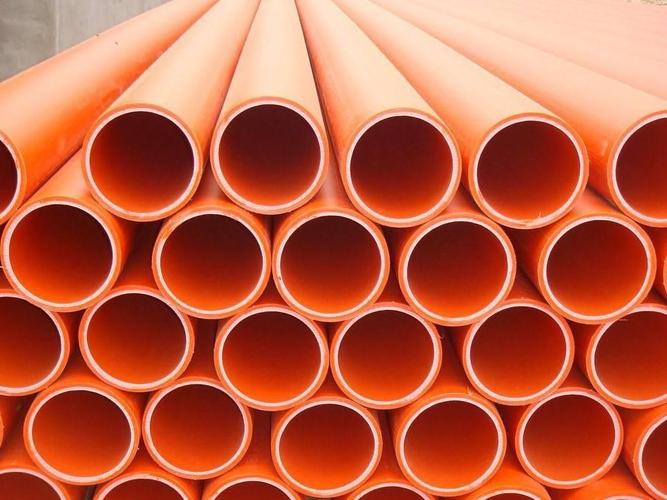
PVC分為軟質和硬質兩類。硬質PVC(UPVC)常用作水管接頭、閥門、建筑型材、電氣線槽等;軟質PVC(添加增塑劑)則用于密封條、軟管、電纜護套、把手包膠等。注塑PVC時需嚴格控制料溫和模具溫度,防止分解產生氯化氫腐蝕模具。PVC配件常要求耐酸堿、絕緣或食品級認證,定制時應確認配方是否符合相應標準。
三、定制選材與結構設計要點
- 明確使用環境:戶外應用需抗UV(可選ASA或PC/ABS),接觸油脂或化學品則優先尼龍或PVDF。
- 考慮裝配公差:ABS殼與內部PCB、卡扣的配合間隙通常取0.2-0.5mm,尼龍件因吸濕膨脹,間隙可適當放大。
- 壁厚均勻:一般1.5-3.0mm,過厚易縮孔,過薄則填充困難。
- 避免尖角:采用R角過渡,減少應力集中,提高模具壽命和產品強度。
- 脫模斜度:建議1°-2°,表面皮紋越粗,斜度越大。
四、如何選擇可靠的定制加工商
開模注塑屬于典型的非標定制服務,建議從以下維度考察供應商:
- 是否具備自主模具車間和注塑機(如50T-800T),可試模打樣;
- 有無尼龍、ABS、PVC等材料的成熟加工經驗,并提供類似案例;
- 是否能提供從圖紙評審、DFM分析到批量生產、組裝測試的全流程服務;
- 品質管控是否包含首件檢測、尺寸報告和材料證明。
無論是精密尼龍功能件、外觀要求高的ABS殼,還是耐腐蝕的PVC配件,開模注塑定制都能幫助您實現設計意圖并控制成本。建議盡早與工程人員溝通選材和模具方案,必要時先進行小批量試產驗證,以降低開模風險和后期修改成本。
如若轉載,請注明出處:http://www.sbvo.com.cn/product/40.html
更新時間:2026-10-09 17:05:57